Za studena válcované svitky NatureSteeljsou široce používány v průmyslu domácích spotřebičů, automobilovém průmyslu a lisování hardwaru. Hlavní rozdíl od svitků válcovaných za tepla spočívá v povrchu plechu: pásy válcované za tepla mají okuje, drsné povrchy a velké rozměrové tolerance; Pásy válcované za studena procházejí víceprůchodovým válcováním při pokojové teplotě, čímž se získávají čisté, hladké povrchy a přesné rozměry.
Povrchové vady představují kritická nebezpečí pro svitky válcované za studena. Stopy po rolích, škrábance, nažloutlé skvrny, zablokování cívek a další defekty mohou v mírných případech vést k odmítnutí lisovaného dílu a kráterům barvy nebo v těžkých případech k odmítnutí celé šarže. Některé vady zůstávají při dodání skryté a objevují se až při ražení, což snadno vyvolává spory o odpovědnost.
Tento dokument pomáhá uživatelům identifikovat závady, sledovat odpovídající výrobní procesy, posuzovat kvalitu podle norem a provádět preventivní kontroly od výrobních linek až po balení pro námořní přepravu. Slouží jako reference pro personál nákupu, inspektory kvality a příslušné inženýry.
Kvalita povrchu není pouze estetickým problémem; jeho dopady se šíří celým výrobním řetězcem.
První fáze: Razítko. Úlomky (vnitřní inkluze obnažené na povrchu) působí jako iniciační body pro ražení praskání. Okrajové mikrotrhliny se při hlubokém tažení šíří do zlomů. Vlnité plechy se špatnou rovinností způsobují nestabilní umístění uvnitř matric a vedou k netolerovaným rozměrům součástí.
Druhá fáze: Povlakování a galvanické pokovování. Zbytkový olej způsobuje krátery a elektroforézní dírky. Po galvanizaci se stopy po rolích a škrábance zvětší do viditelných skvrn. Oxidový odstín (nažloutlé skvrny) přímo zhoršuje přilnavost pro smaltování a barevný nátěr.
Třetí fáze: Poprodejní servis. U komponentů kritických pro vzhled, jako jsou panely domácích spotřebičů a vnitřní panely automobilů, mají povrchové vady přímo za následek reklamace vzhledu hotového výrobku. V této fázi ztráty přesahují rámec jedné šarže archů až po náklady na hotové výrobky a harmonogramy dodávek.
V průmyslu proto převládá konsenzus: jakost oceli a její tloušťka určují spodní mez výkonu pro svitky válcované za studena, zatímco kvalita povrchu stanoví horní mez pro hotové výrobky. Jasná specifikace povrchových tříd v době zadávání objednávky je mnohem efektivnější z hlediska nákladů než post-facto spory.
Vady jsou seskupeny podle výrobní fáze, ve které pocházejí: vady vzniklé v procesu válcování, vady vzniklé v procesech žíhání a moření a vady vzniklé během skladování a přepravy. Tato klasifikace umožňuje přímé zpětné vysledování odpovědných procesů při pozorování závad.
Každá vada je popsána v jednotném formátu: Charakteristiky vzhledu → Příčiny → Následné dopady → Referenční kritéria přijetí.
#### Odchylka tloušťky podél pásu
#### Nažloutlé barvení / Oxidový odstín
| Přeběhnout | Odpovědný proces | Typické příčiny | Povoleno pro FB Grade | Povoleno pro jakost FC/FD |
|---|---|---|---|---|
| Praskání hran | Rolovací / příchozí materiál | Nadměrné namáhání hran | Není povoleno | Není povoleno |
| Vlnitost | Válcování | Nesprávná koruna/napnutí role | Není povoleno, pokud je to mimo toleranci | Není povoleno, pokud je to mimo toleranci |
| Roll Marks | Válcování | Poškození rolovacího povrchu / cizí těleso | Menší povoleno | Není povoleno |
| Škrábance | Rolování / řezání | Cizí látka na válečkových drahách | Menší povoleno | Není povoleno |
| Odchylka tloušťky podél pásu | Válcování | AGC regulační odchylka | Není povoleno, pokud je to mimo toleranci | Není povoleno, pokud je to mimo toleranci |
| Slivers | Výroba oceli / plynulé lití | Inkluze | Není povoleno | Není povoleno |
| Nažloutlé zbarvení | Žíhání | Zbytkový olej / špatná atmosféra | Menší povoleno | Není povoleno |
| Blokování cívky | Žíhání | Nesprávná teplota / napětí | Není povoleno | Není povoleno |
| Přemořovací jámy | Moření | Nekontrolované moření | Menší povoleno | Není povoleno |
| Lüdersovy linie | Materiální vlastnost | Plošina výnosu / stárnutí | Nejedná se o závadu, s výhradou omezení doby skladování | Není na závadu, s kratší povolenou dobou skladování |
| Zbytky oleje | Odmaštění / skin-pass | Nedostatečné odmaštění | Není povoleno | Není povoleno |
| Vodní skvrna Rust | Skladování a doprava | Vlhkost / poškozený obal | Není povoleno (výjimky pro prošlou antikorozní platnost) |
Není povoleno |
Vizuální kontrola bočních světel. Nejkritičtější technika kontroly povrchu. Rozviňte listy metr po metru pod nízkoúhlým bočním světlem v rozsahu 45 stupňů. Zvlnění, stopy po odvalování a slabé škrábance se zvýrazní pod bočním světlem, zatímco mnoho defektů zůstává neviditelných při přímém čelním osvětlení – běžné slepé místo pro přijímající strany. Upřednostněte okrajovou zónu 50 milimetrů, kde často dochází k praskání hran a otřepů.
Hmatové hodnocení. Posouvejte nehty po povrchových texturách: značky rolování vytvářejí periodické tažení; škrábance způsobují nepřetržitý odpor. Střípky vykazují hmatové vlastnosti blízké běžným škrábancům; identifikace vyžaduje kombinování umístění (většinou u hlav/konců cívek) a následného lisování.
Měření přístroje. Pomocí přenosných tloušťkoměrů odeberte vzorky tloušťky na hlavě cívky, střední části cívky a na konci cívky pro kontrolu změn tloušťky. Pro měření deformace použijte pravítka a spárové měrky. Pokud je to možné, změřte hodnoty drsnosti Ra pomocí testerů drsnosti (drsnost představuje základní indikátor pro jakosti povrchu, přičemž zkušební postupy jsou specifikovány v normách). Místa odběru vzorků tloušťkoměru musí pokrývat celou šířku pásu, nikoli pouze středovou zónu.
Kontrola balení a značek. Nejprve zkontrolujte neporušenost antikorozního obalu a čitelnost přepravních značek při otevření kontejneru (číslo svitku, třída oceli, rozměry, jakost povrchu, hmotnost, datum výroby). Podezření na vady povrchu způsobené přepravou, zda nedošlo k poškození obalu.
1. Zkontrolujte obal: Zkontrolujte neporušenost antikorozního papíru/fólií, chráničů hran, vázacích pásků a ocelového pláště; hledejte stopy po působení vody.
2. Ověřte značení: Potvrďte, že číslo svitku, třída oceli, rozměry, jakost povrchu a datum výroby odpovídají nákupním objednávkám a certifikátům Mill Test Certificate (MTC).
3. Kontrola bočního světla s plným pokrytím: Prohlížejte povrchy plechů metr po metru pod 45stupňovým bočním světlem se zaměřením na okrajové zóny 50 mm.
4. Náhodné hmatové vzorkování: Tažením nehtů přes tři náhodná místa rozlišíte stopy po rolování, škrábance a úlomky.
5. Náhodná kontrola tloušťky: Proveďte měření na hlavě cívky, střední části cívky a konci cívky a zaznamenejte změny tloušťky podél délky pásu.
6. Měření deformace: Změřte deformaci ve volném stavu na segmentu jednoho metru listu.
7. Dokumentace a odběr vzorků: Vyfotografujte vadné oblasti pomocí měřítek a uchovejte 300milimetrové vadné segmenty vzorku jako důkazy pro posouzení odpovědnosti.
8. Křížový odkaz na hodnocení: Porovnejte pozorování s klauzulemi v kapitole IV a vyvodte závěry: Přijetí / Podmíněné přijetí / Odmítnutí.
Předchozí části se týkají identifikace defektů pro ošetření po výskytu. Tato kapitola popisuje preventivní kontroly na straně výrobce. Povrchové vady jsou v podstatě problémy zakořeněné v procesu. Identifikace defektů náleží následným uživatelům, zatímco prevence defektů patří k výrobním linkám.
Sekce moření: Pětistupňové moření plus elektrolytické odmašťování. Úplné odstranění okují je předpokladem pro čisté povrchy válcované za studena. Při nadměrném moření vznikají důlky; podmořské listy vtlačená šupina. Elektrolytické odmašťování zmírňuje rizika zbytkového oleje přímo spojená s nažloutlými skvrnami a krátery po nátěrech.
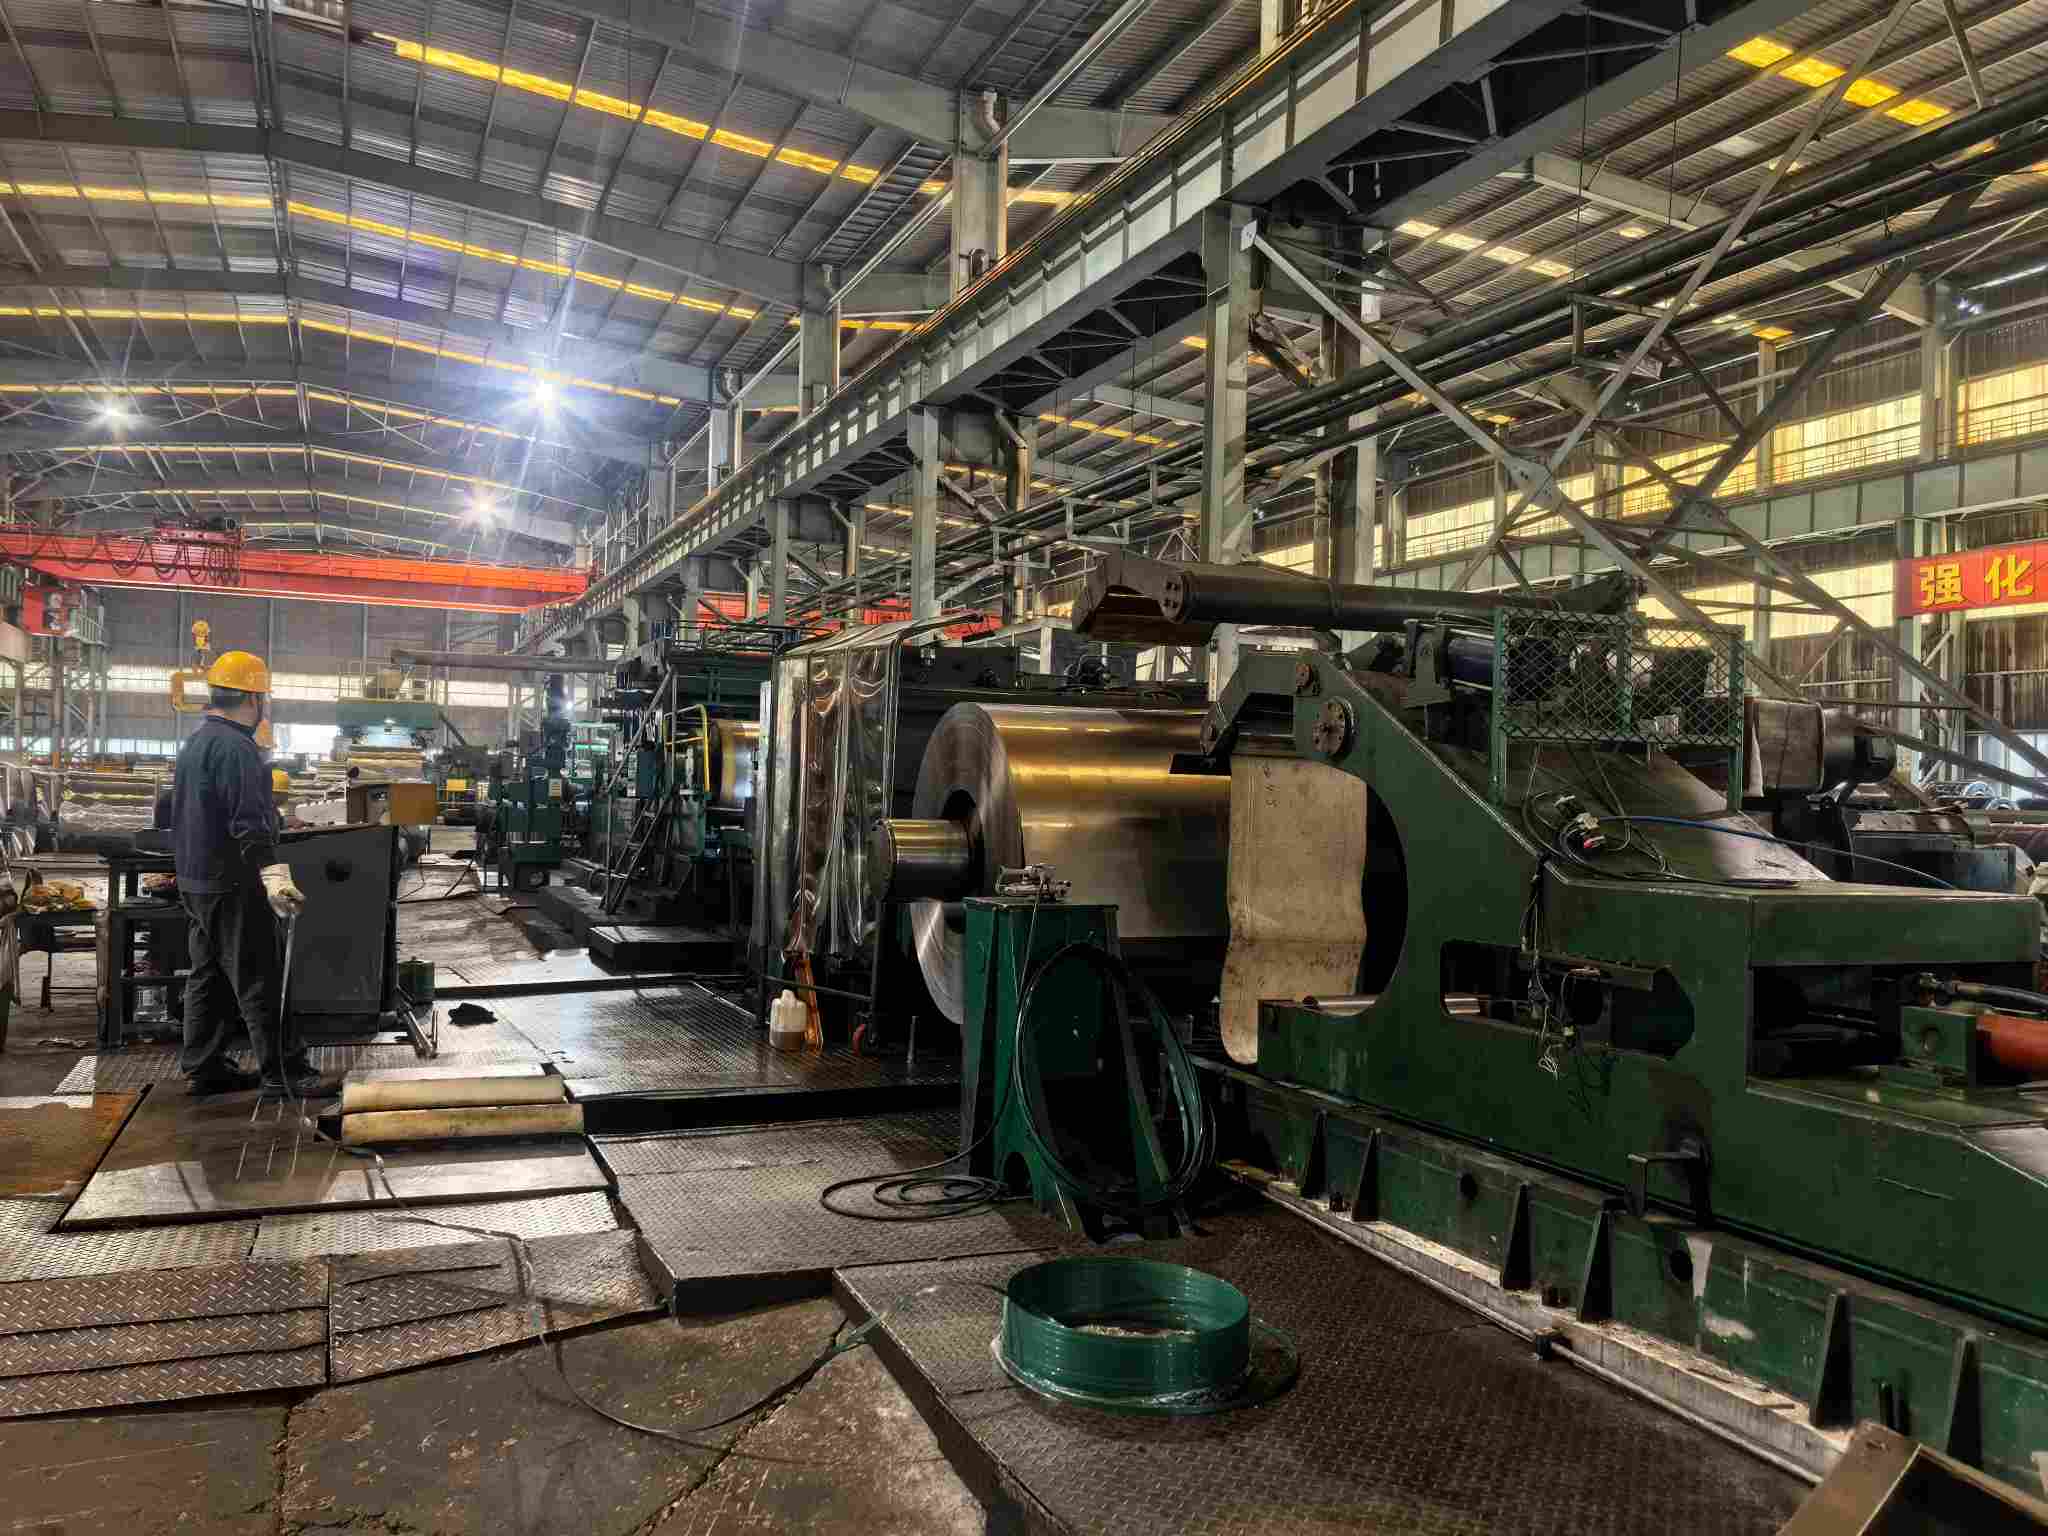
Válcovací sekce: Šestihlavová obracecí stolice s digitálními řídicími systémy. Uzavřené řízení tvaru desky a přesné rozdělení průchodu a redukce tvoří základní ovládací prvky pro zvlnění, praskání hran a podélnou odchylku tloušťky. Systémy numerického řízení Siemens a ABB poskytují tolerance tloušťky až ±0,03 mm, čímž splňují speciální třídu přesnosti podle EN 10131. Minimální tloušťka válcování dosahuje 0,15 mm. Povrchy rolí procházejí plánovanými kontrolami, aby se zjistilo poškození povrchu válce a cizí látky před přenosem otisku na archy. Stopy po rolích jsou defekty, které lze snadno odstranit pomocí kontrolních postupů.
Sekce žíhání: Žíhání jasným vodíkem. Ochranné atmosféry bohaté na vodík zabraňují povrchové oxidaci a žlutému zabarvení, čímž eliminují oxidový nádech přímo u zdroje. Teploty žíhání a navíjecí napětí jsou segmentovány podle hmotnosti cívky a tvaru desky, aby se zabránilo zablokování cívky.
Sekce Skin-Pass: Řízené prodloužení v rozmezí od 0,5 % do 1,5 %. Skin-pass válcování v tomto rozsahu eliminuje plató výtěžnosti a zlepšuje tvar desky. Nedostatečné protažení skin-pass nedokáže potlačit Lüdersovy linie; nadměrné prodloužení zhoršuje tvar desky a snižuje drsnost povrchu. Vyvážení těchto parametrů představuje základní požadavek procesu skin-pass.
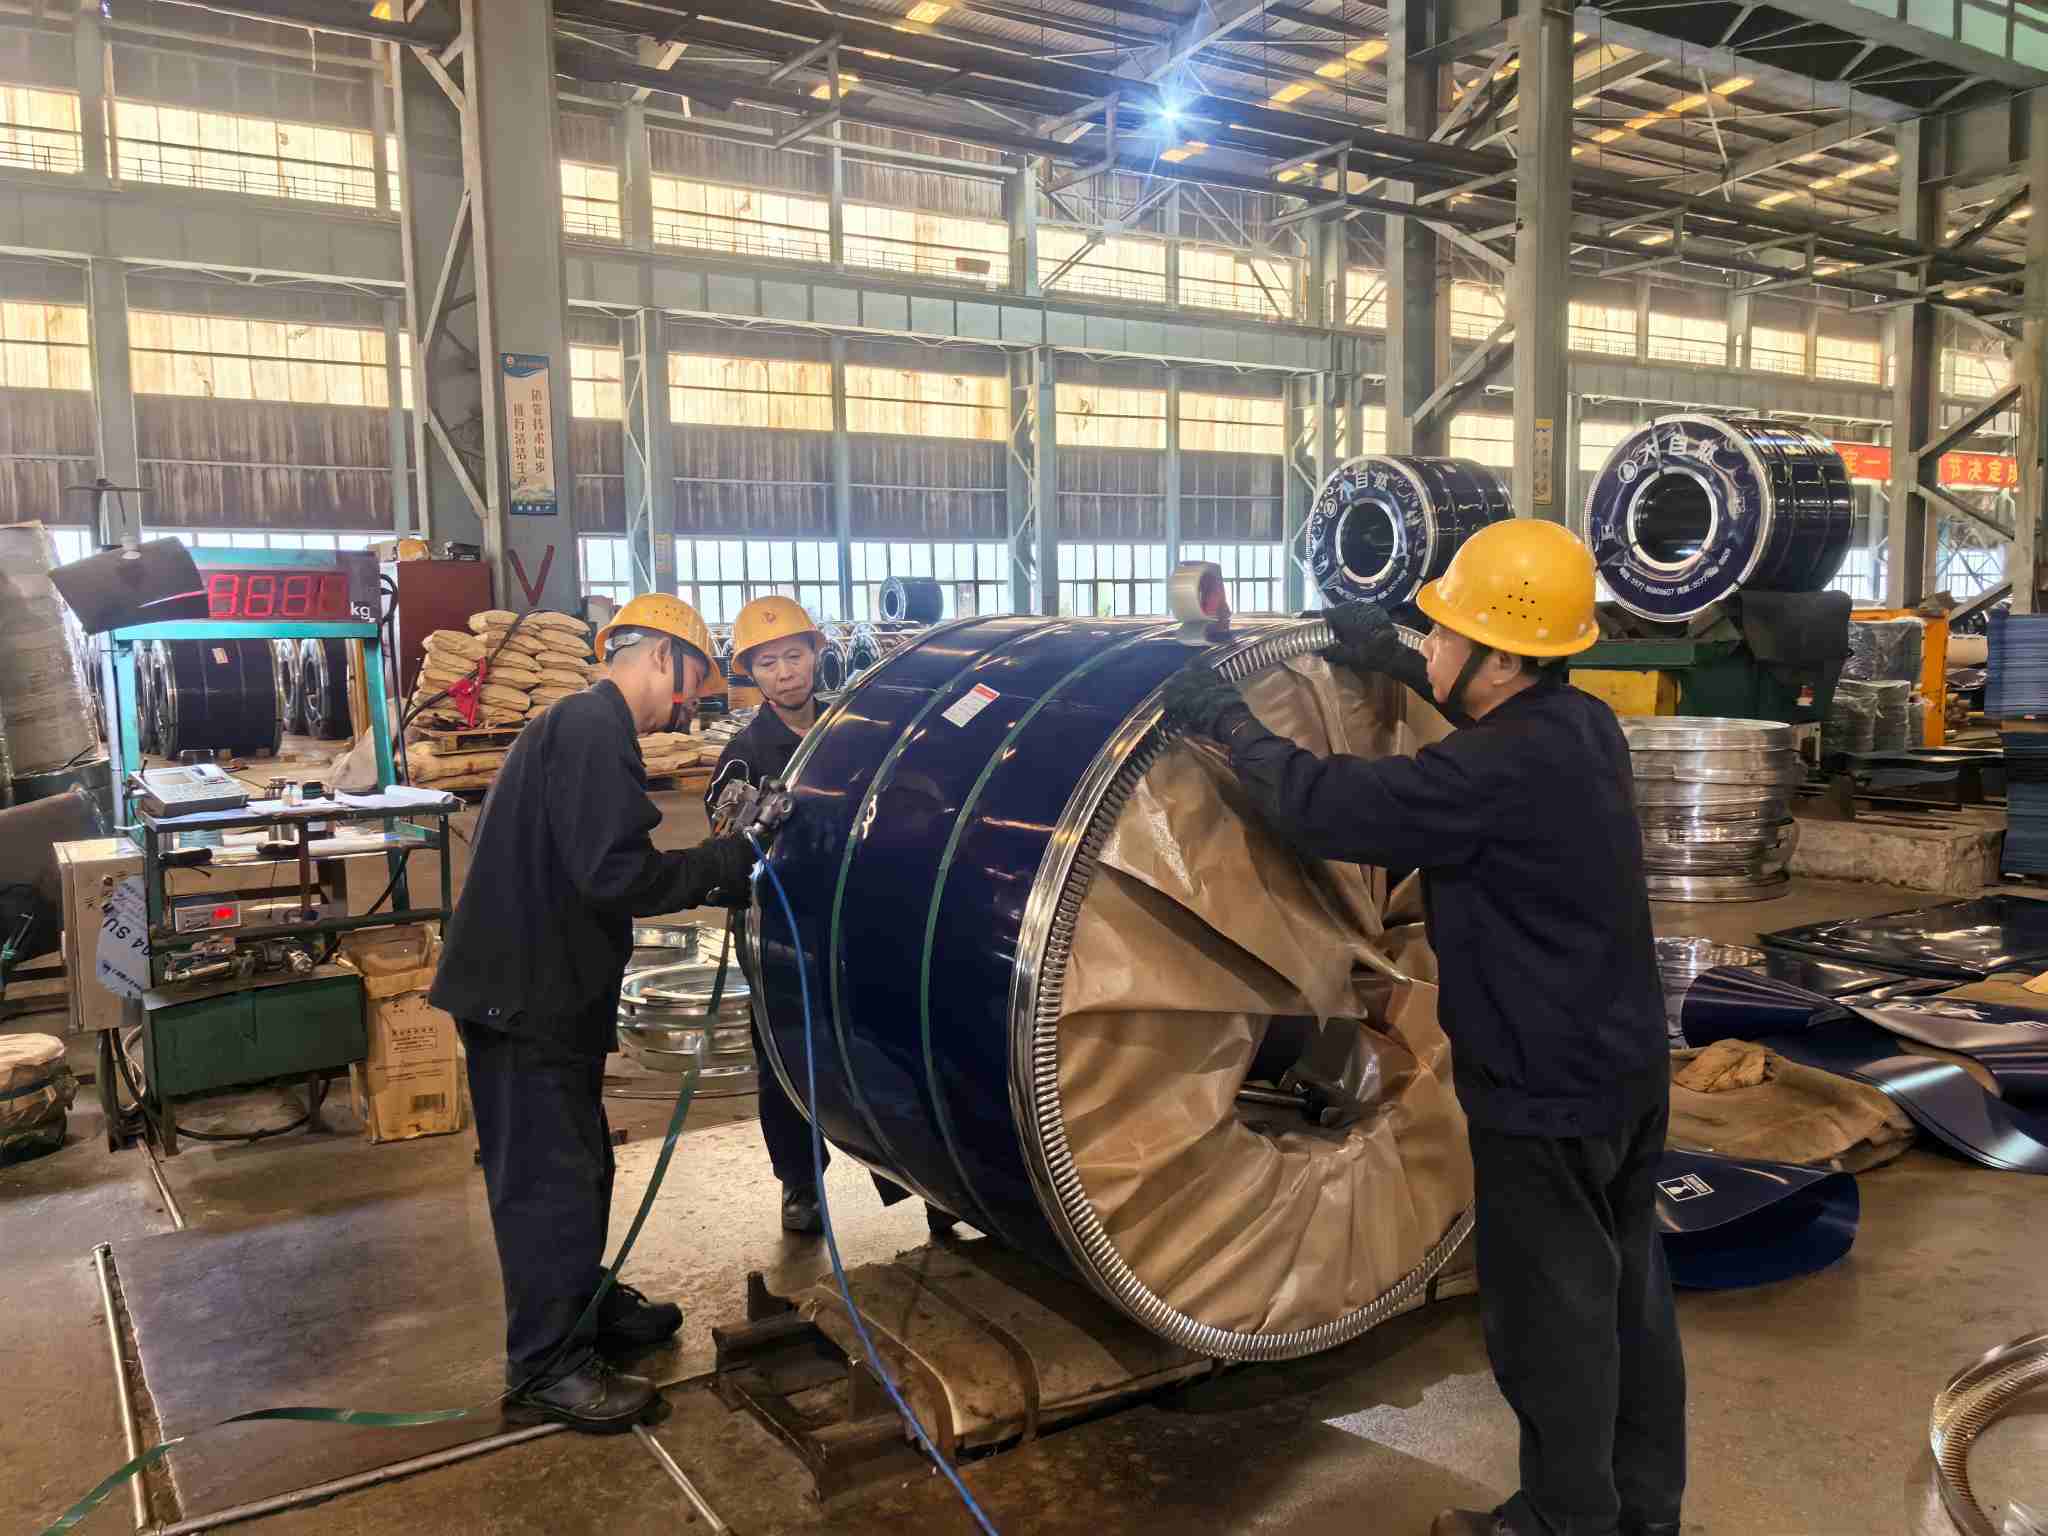
Dokončovací a balicí sekce: Řezání bez otřepů a balení orientované na námořní dopravu. Operace řezání řídí výšku otřepu, aby se zabránilo poškrábání řezné hrany. Hotové cívky jsou obaleny těkavými antikorozními fóliemi VCI, opatřenými chrániči hran, zajištěnými ocelovými pásy a úpravou proti vlhkosti pro námořní přepravu s vysokou salinitou a vysokou vlhkostí. Většině sporů ohledně rzi způsobené vodou lze předejít robustním balením.
Inspekční sekce: Třípatrové inspekční brány. Vstupní kontrola svitků válcovaných za tepla; kontrola během procesu po moření, žíhání a povrchovém válcování; kontrola před odesláním kombinující vzorkování povrchu a měření rozměrů. Segmenty vzorků a záznamy o zkouškách jsou uchovávány pro každou šarži a certifikáty Mill Test Certificate (MTC) doprovázejí dodávky. Jakýkoli incident kvality lze vysledovat zpět ke konkrétním procesům a výrobním časovým oknům, což poskytuje spolehlivé důkazy pro posouzení odpovědnosti.
Stručně řečeno: Povrchové vady nejsou „odhaleny kontrolou“. Jsou buď „vyrobené“, nebo „zabráněné“. Inspekce spíše ověřuje výkonnost procesu než působí jako bezpečnostní síť poslední instance.
Identifikace povrchových vad svitků válcovaných za studena se opírá o kombinaci znalostí procesu, norem a zkušeností z praxe. Tento dokument sestavuje několik typů závad, kontrolní seznamy akceptace a rámce pro posouzení odpovědnosti, které lze použít při kontrolách. NatureSteel má rozsáhlé odborné znalosti v oblasti válcování za studena a implementuje komplexní kontroly kvality povrchu. Antikorozní obal VCI stabilizuje podmínky cívky během námořní přepravy. Pro specifikace jakosti oceli (např. DC01, SPCC), konzultace o jakosti povrchu nebo žádosti o cenovou nabídku neváhejtekontaktujte nás.
Adresa:č. 696, Binhai 12th RoadBinhai Industrial Park, Wenzhou Economic & Technological Development ZoneWenzhou, Zhejiang Province, P.R. China
Copyright © 2026 Nature Steel Group Co., Ltd. Všechna práva vyhrazena. Links| Sitemap| RSS| XML| Zásady ochrany osobních údajů